产品关键词:CIP清洗机 原位清洗系统 在线清洗设备 CIP在线清洗系统
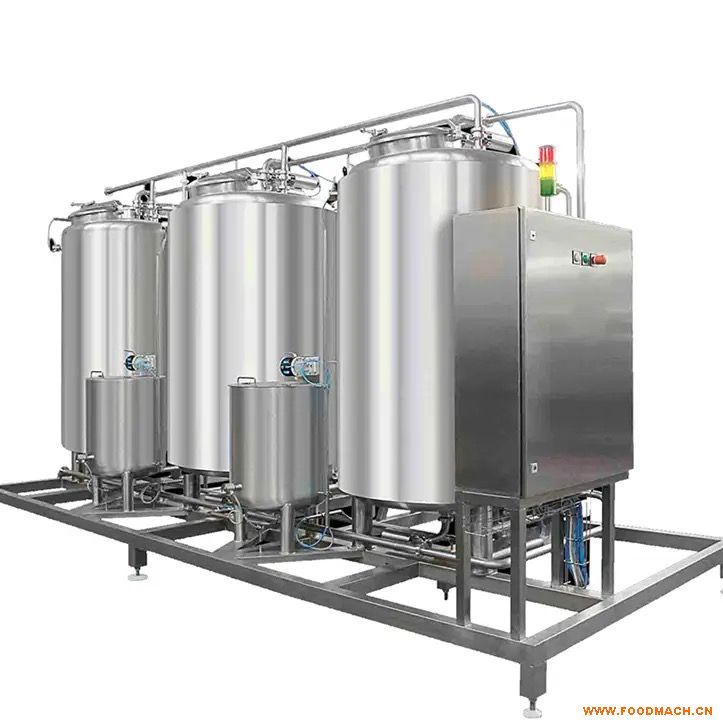
- 产品名称:CIP清洗机
- 产品编号:
- 产品商标:
- 产品规格:空
- 参考价格:面议
- 更新时间:2026/10/8 8:58:09
- 点击次数:95次
产品详情:
一、主要作用
1. 保障产品安全与质量:清除微生物、过敏原、残留产品,减少交叉污染风险,是HACCP和GMP体系中的常见控制点。
2. 提高生产效率:相比手工拆卸清洗,CIP清洗可在生产间隙自动进行,减少设备停机时间,提高设备利用率。
3. 标准化与稳定性:全自动控制,每次清洗的参数(时间、温度、浓度、流速)一致,结果稳定,减少人工操作差异。
4. 保障人员安全:减少员工直接接触高温、腐蚀性化学品及复杂设备内部的机会,降低安全风险。
5. 节约资源:现代CIP系统通常配备回收功能,可多次利用清洗液(尤其是酸、碱液),节约水、蒸汽和化学品。
6. 延长设备寿命:定期的专业清洗,相比粗暴的手工擦洗,有助于保护设备内表面(如不锈钢抛光面)。
二、CIP清洗的五大要素(5T原则)
一个有效的CIP过程由五个关键参数决定:
1. 时间:每个清洗步骤的作用时间。
2. 温度:清洗液的温度,高温可增强化学反应和溶解能力。
3. 化学浓度:酸、碱、清洗剂的有效浓度。
4. 机械作用:清洗液在管道内的流速和湍流状态。通常要求管道雷诺数 > 3000(湍流状态),以产生足够的剪切力冲刷污垢。罐体则依靠清洗球的旋转喷淋覆盖内表面。
5. 作用对象:设备材质、形状、表面光洁度以及污垢类型(糖类、脂肪、蛋白质、矿物质水垢等)。
三、CIP系统的典型工作流程(以“碱-酸”清洗为例)
1. 预冲洗:用常温或温水冲洗,去除设备内大部分残留产品。此部分水通常直接排放。
2. 碱洗:循环加热的碱性清洗液(如NaOH,浓度1-2%,温度70-85℃),用于皂化脂肪、分解蛋白质、去除有机污垢。
3. 中间冲洗:用清水冲走残留碱液和脱落污垢,为酸洗做准备。
4. 酸洗:循环加热的酸性清洗液(如HNO₃或H₃PO₄,浓度0.5-1.5%,温度60-70℃),用于中和碱残留、溶解矿物质水垢(如啤酒石、乳石),并对不锈钢表面起钝化保护作用。
5. *终冲洗:用符合卫生标准的清水(通常为无菌水或产品用水)冲走所有化学残留,直至冲洗水电导率达标。
6. 消毒/灭菌(可选):用热水(>85℃)或化学消毒剂(如过氧乙酸)循环,杀灭微生物。随后可能需用无菌水再次冲洗。
四、CIP清洗机的关键组成部分
· 储罐/平衡罐:碱液罐、酸液罐、热水罐、回收水罐等,带有液位计、温度传感器、加热装置。
· CIP供料泵:大流量、高扬程离心泵,为清洗循环提供动力。
· 加热与换热单元:板式换热器或管壳式换热器,利用蒸汽或热水加热清洗液。
· 阀门与管道矩阵:由多个气动/自动卫生级阀门组成,通过PLC控制实现清洗液路的切换。
· 清洗球/喷淋器:安装在罐体内部的旋转或固定喷头,确保清洗液覆盖罐体内壁。
· 仪表与传感器:温度传感器、电导率仪(在线监测清洗液浓度和冲洗水清洁度)、流量计/流量开关。
· 控制系统:通常为PLC + HMI(人机界面),存储多种预设清洗程序,自动执行并监控记录。