产品关键词:鲜奶生产线 巴氏杀菌乳加工系统 巴氏杀菌乳 液态奶自动化生产系统
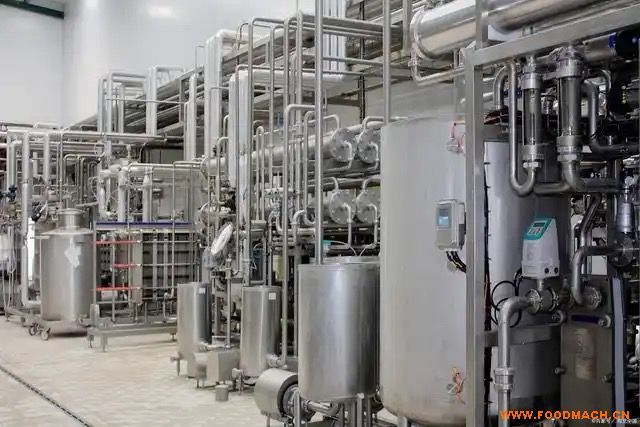
- 产品名称:鲜奶生产线
- 产品编号:
- 产品商标:
- 产品规格:空
- 参考价格:面议
- 更新时间:2026/9/29 8:30:38
- 点击次数:103次
一、核心产品
· 鲜奶 / 巴氏杀菌乳:仅以生牛乳为原料,经巴氏杀菌等工序制成的液体乳品。需全程冷链(2-6°C)储运,保质期较短(通常5-15天)。
· 生产线核心任务:在保留牛奶天然风味与营养的同时,确保产品安全性与稳定性。
二、标准巴氏杀菌鲜奶生产工艺流程
生产线按 前处理 → 核心处理 → 灌装 逻辑布局。
*阶段:原料乳接收与前处理
1. 收购与检验:检测生乳的抗生素、酸度、脂肪、蛋白质、冰点、微生物等指标。
2. 冷却暂存:合格生乳经板式换热器冷却至≤4°C,送入储奶仓/平衡罐。
3. 净乳:采用离心净乳机去除杂质、体细胞与部分微生物。
4. 标准化:
· 目标:调整脂肪含量,符合全脂(3.5%)、低脂(1.5%)、脱脂(0.5%)等标准。
· 设备:在线标准化系统,核心为离心分离机与在线混合系统。
· 可选:根据法规添加维生素A/D或稳定剂。
第二阶段:核心杀菌与均质
1. 均质:
· 作用:将脂肪球破碎至微小颗粒(<1μm),防止脂肪上浮,提升口感与稳定性。
· 设备:高压均质机,通常在杀菌前进行。
2. 巴氏杀菌(核心工序):
· 目标:灭活致病菌,钝化部分酶类,延长保质期,保留风味营养。
· 设备:板式热交换器系统。
· 标准工艺(HTST):72-85°C,保持15-30秒。
· 热交换流程:
· 预热段:冷牛奶(~4°C)与热奶热交换,预热至60-65°C。
· 加热段:加热至杀菌温度(如75°C)。
· 保温管:确保停留时间。
· 冷却段:回收热量后,用冰水冷却至1-4°C。
· 新技术选项:
· ESL奶:125-138°C,2-4秒,结合超洁净灌装,保质期21-45天。
· 微滤除菌:1.4μm微孔膜截留细菌,降低热杀菌强度。
第三阶段:无菌/洁净灌装
· 目标:防止二次污染。
· 包装形式:屋顶盒、玻璃瓶、HDPE瓶、爱克林立式袋等。
· 关键:百级洁净灌装区、包装灭菌(如过氧化氢、紫外线)、CIP/SIP系统。
第四阶段:后道与仓储
· 贴标/喷码、装箱 → 冷库储存(0-4°C)→ 冷藏车冷链配送。
三、生产线关键技术与质量控制点
· 全自动CIP系统:自动进行酸、碱、热水循环清洗消毒。
· 在线检测与自动控制:脂肪/蛋白质监测仪,温度、流量、压力传感器,F值监控。
· 均质效果控制:均质压力(150-250 bar)与温度调节。
· 防交叉污染设计:生熟区隔离,洁净区正压控制。
设备参数(供参考,具体要根据工艺要求):
设备型号 | 每小时产量 | 蒸汽用量 | 用电功率 | 所需车间面积 |
JXN-2000 | 2000瓶 | 300kg | 60kw | 300m2 |
JXN-4000 | 4000瓶 | 500kg | 80kw | 500m2 |
JXN-6000 | 6000瓶 | 800kg | 120kw | 800m2 |
JXN-10000 | 10000瓶 | 1000kg | 150kw | 1000m2 |